
Artikkelsammendrag: Presisjonsmetallstemplingsdelerspiller en viktig rolle i moderne produksjon, og leverer repeterbare dimensjoner, pålitelig ytelse og effektiv produksjon for krevende bruksområder.Qirenspesialiserer seg på tilpassede metallstemplingsløsninger, som kombinerer presisjonsverktøy, avansert stemplingsutstyr og produksjonsprosessovervåking for å møte ulike industrielle krav. Denne veiledningen forklarer stemplingsprosesser, materialvalg, dimensjonstoleranser, kvalitetskontroll, applikasjoner og praktiske hensyn for å velge en pålitelig produksjonspartner.
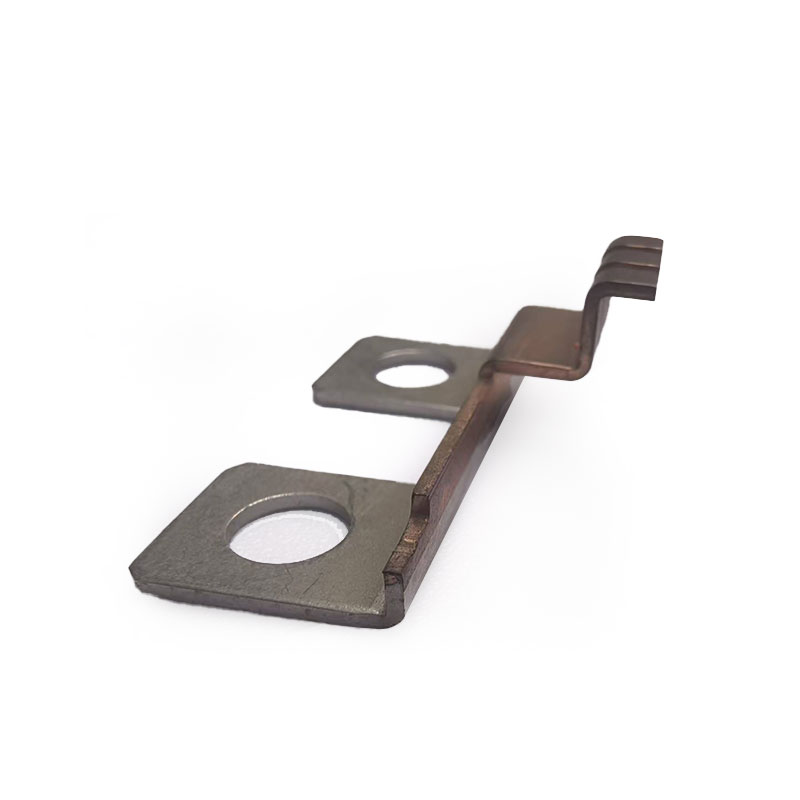
Presisjonsmetallstemplingsdeler er komponenter produsert ved å bruke kontrollert kraft på metallplater eller metallstrimler gjennom spesialdesignede dyser. Prosessen kan lage nøyaktige hull, bend, konturer, terminaler, braketter, hus og andre funksjonelle funksjoner med konsekvent repeterbarhet.
I motsetning til generell stempling, legger presisjonsstempling spesiell vekt på dimensjonsnøyaktighet, funksjonsposisjonering, kantkvalitet, flathet og konsistens mellom produksjonspartier. Disse egenskapene er avgjørende når komponenter må passe tett sammen med andre deler eller fungere pålitelig i elektriske, mekaniske og strukturelle sammenstillinger.
Qiren leverer tilpassede presisjonsmetallstemplingsdeler for industrielle kunder, ved å bruke dedikert verktøy og avansert produksjonsutstyr for å støtte krevende komponentkrav. Den publiserte produktinformasjonen spesifiserer behandlingsnøyaktighet på opptil ±0,01 mm, avhengig av komponenten og produksjonsforholdene.
Vanlige eksempler inkluderer:
Den beste produksjonstilnærmingen avhenger av komponentens geometri, materialegenskaper, årlig etterspørsel og inspeksjonskrav. Å definere disse faktorene tidlig bidrar til å forhindre kostbare designendringer etter at verktøyet er produsert.
Presisjonsstempling kombinerer ingeniørdesign, dyseproduksjon, materialforberedelse, forming og inspeksjon. Hvert trinn bidrar til nøyaktigheten og repeterbarheten til den ferdige komponenten.
Prosessen starter med en gjennomgang av 2D-teknisk tegning og 3D CAD-modell. Ingeniører vurderer materialtykkelse, hullposisjoner, bøyeradier, kritiske dimensjoner, kantforhold og monteringskrav. En gjennomgang av design-for-produksjon kan identifisere funksjoner som kan øke verktøykompleksiteten eller forårsake deformasjon under formingen.
Dysen bestemmer hvordan materialet kuttes, bøyes, formes eller trekkes. Avhengig av komponenten kan produsenter bruke progressive dyser, sammensatte dyser eller dedikerte formingsverktøy. CNC-maskinering, wire-elektrisk utladningsmaskinering (EDM) og andre presisjonsverktøymetoder bidrar til å produsere den nødvendige formgeometrien.
Qiren tilbyr skreddersydde verktøyløsninger, inkludert progressive, sammensatte, tegne-, stanse-, skjære- og kompresjonsdyser. Å velge riktig verktøystruktur bidrar til å balansere delens kompleksitet, produksjonshastighet og langsiktige produksjonskostnader.
Platemetall eller spolemasse mates inn i stansepressen. Pressen påfører kontrollert kraft gjennom dysen for å produsere de spesifiserte egenskapene. Automatisert fôring og produksjonsovervåking kan forbedre prosessstabiliteten, spesielt for små deler produsert i store mengder.
Avhengig av bruksområdet kan utstansede deler kreve avgrading, rengjøring, varmebehandling, plettering, belegg eller ytterligere forming. Disse operasjonene bør velges i henhold til korrosjonsmotstand, elektrisk ledningsevne, overflateutseende og monteringskrav.
Ferdige deler kontrolleres mot godkjente tegninger og kvalitetsspesifikasjoner. Dimensjonsmåling, visuell inspeksjon, gradkontroller og funksjonstesting kan brukes for å verifisere samsvar. Produksjonsovervåkingssystemer som MES kan støtte prosessregistreringer og batchsporbarhet.
Materialvalg påvirker styrke, ledningsevne, korrosjonsmotstand, formbarhet, tilbakespring og totale produksjonskostnader. Det riktige valget bør reflektere både delens driftsmiljø og kravene til stemplingsprosessen.
| Materiale | Nøkkelegenskaper | Typiske applikasjoner |
|---|---|---|
| Rustfritt stål | Korrosjonsbestandighet og mekanisk styrke | Klips, braketter, hus og slitesterk maskinvare |
| Messing | God elektrisk ledningsevne og formbarhet | Elektriske kontakter, terminaler og kontakter |
| Fosfor bronse | Fjæregenskaper og elektrisk ytelse | Kontaktfjærer, koblingsterminaler og presisjonskontakter |
| Beryllium kobber | Høy styrke, tretthetsmotstand og ledningsevne | Spesialiserte elektriske kontakter og fjærkomponenter |
| Kaldvalset stål | Konsekvent tykkelse, styrke og økonomisk behandling | Monteringsplater, braketter og konstruksjonsdeler |
| Aluminium | Lav vekt og korrosjonsbestandighet | Lette hus, deksler og formede komponenter |
Dette er generelle retningslinjer for materialvalg i stedet for universelle spesifikasjoner. Faktisk ytelse avhenger av legeringskvalitet, temperament, tykkelse, formingsgeometri og overflatebehandling.
For ytterligere produksjonsalternativer, utforsk Qirens metallstemplingsløsninger og kontaktmetallstemplingsprodukter.
Når komponentdesign og produksjonsvolumet er passende, gir presisjonsmetallstempling flere viktige fordeler fremfor mindre spesialiserte produksjonsmetoder.
Dedikert verktøy kontrollerer kritiske funksjoner over gjentatte produksjonssykluser. Denne repeterbarheten er spesielt verdifull for komponenter med tettsittende hull, smale profiler eller spesifikke monteringsgrensesnitt.
Progressive dyser kan utføre flere operasjoner når materialet beveger seg gjennom påfølgende stasjoner. Når verktøyet og prosessen er validert, kan automatisert stempling produsere store mengder med begrenset manuell håndtering.
Selv om presisjonsverktøy krever en innledende investering, kan kostnadene fordeles over en stor produksjonsserie. Effektiv materialhekking, optimaliserte strimmeloppsett og redusert sekundær prosessering kan forbedre kostnadsytelsen ytterligere.
Ulike dysekonfigurasjoner støtter stansing, bøying, tegning og kombinerte formingsoperasjoner. Denne fleksibiliteten gjør det mulig for produsenter å produsere komponenter som er skreddersydd for spesifikke installasjonsplasser og funksjonskrav.
Standardiserte oppsettsprosedyrer, inspeksjoner under prosessen, vedlikehold av verktøy og overvåking av produksjonsdata hjelper til med å identifisere avvik før de påvirker store mengder ferdige deler.
Disse fordelene avhenger imidlertid av riktig prosjektering. Dårlig formdesign, uegnet materialvalg, overdreven formingsbelastning eller utilstrekkelig vedlikehold kan føre til grader, dimensjonsdrift, sprekker og uventede produksjonskostnader.
Presisjonsstemplingskvalitet bør defineres gjennom målbare krav snarere enn en generell forventning om at deler vil være nøyaktige. Tegningen skal identifisere kritiske dimensjoner, geometriske sammenhenger, overflateforhold og funksjonelle akseptkriterier.
En toleranse spesifiserer den akseptable variasjonen rundt en nominell dimensjon. For eksempel tillater en dimensjon på 10,00 ±0,01 mm et område fra 9,99 mm til 10,01 mm.
Qiren publiserer en prosesseringsnøyaktighet på opptil ±0,01 mm for sine presisjonsmetallstemplingsdeler. Dette tallet skal behandles som en oppgitt egenskap, ikke en automatisk garanti for hver dimensjon eller komponent. Gjennomførbarhet må bekreftes mot deltegning, materialtykkelse, geometri, verktøydesign og inspeksjonsmetode.
For kritiske applikasjoner bør kjøpere også avklare inspeksjonsfrekvens, prøvetakingsplaner, måleutstyr, sertifikatkrav og responsprosessen for deler som ikke samsvarer. Statistisk prosesskontroll og kapasitetsstudier kan være hensiktsmessige når de støttes av tilstrekkelige produksjonsdata.
Ikke alle presisjonskomponenter krever samme formstruktur. Den beste prosessen avhenger av geometri, nødvendige operasjoner, produksjonsvolum og verktøyinvesteringer.
| Behandle | Hvordan det fungerer | Best egnede prosjekter | Hovedhensyn |
|---|---|---|---|
| Progressiv stansing | Flere operasjoner forekommer på påfølgende stasjoner ettersom stripen beveger seg frem. | Høyvolumsterminaler, klips og komplekse små komponenter | Høyere initial verktøykompleksitet |
| Sammensatt stansing | Flere skjæreoperasjoner skjer i ett trykk. | Flate deler som krever nært beslektede skjærefunksjoner | Delens geometri og operasjonssekvens påvirker gjennomførbarheten |
| Dyptegning | En stanse danner metallplater til en dypere tredimensjonal form. | Kopper, skjell og utvalgte innhegninger | Materialets duktilitet og trekkgeometri er kritiske |
| Enkel eller enkeltoperasjonsstempling | Et dedikert verktøy utfører én primær operasjon per slag. | Enkle deler, prosjekter med lavere volum og utvalgte sekundære operasjoner | Ytterligere håndtering kan øke syklustiden |
For eksempel kan en høyvolums koblingsterminal med gjentatte hull, bøyninger og kontaktfunksjoner ha nytte av progressiv formstempling. En flat skive-lignende komponent kan være bedre egnet til en sammensatt dyse, avhengig av dens dimensjonskrav og produksjonsvolum.
Valg av verktøy bør derfor følge en teknisk gjennomgang i stedet for en regel som passer alle. En godt designet prosess balanserer presisjon, syklustid, materialutnyttelse, vedlikeholdskrav og totalkostnad.
Å velge riktig leverandør er avgjørende for å kontrollere produktkvalitet, utviklingsrisiko og langsiktige forsyningskostnader. Kjøpere bør vurdere tekniske evner sammen med utstyr og oppgitte enhetspriser.
Bekreft om produsenten kan designe og vedlikeholde den nødvendige formen, behandle det valgte materialet og produsere delens geometri. Be om relevante eksempler på sammenlignbare komponenter og klargjør hvilke toleranser som konsekvent kan oppnås.
En pålitelig leverandør bør forklare sin første artikkelgodkjenning, prosessinspeksjon, sluttinspeksjon, avvikshåndtering og sporbarhetsprosedyrer. Automatisert produksjonsstyring kan forbedre synligheten, men de faktiske kontrollene og postene betyr mer enn systemnavnet alene.
Ikke vurder tilbud kun på pris per stk. Vurder verktøykostnader, prøvetaking, sekundære operasjoner, emballasje, frakt, forventet skrap, vedlikehold av verktøy og kostnadene ved potensielle produksjonsavbrudd.
Tydelig teknisk kommunikasjon hjelper til med å løse tegnet uklarheter før de blir produksjonsproblemer. En produsent bør være i stand til å diskutere materialalternativer, tilvirkbarhet, kritiske dimensjoner og praktiske måter å forbedre produksjonseffektiviteten på.
Qirens publiserte funksjoner inkluderer tilpasset formutvikling, presisjonsstemplingsutstyr, automatiserte produksjonslinjer og MES-basert produksjonsovervåking. Disse egenskapene kan vurderes i forhold til en kjøpers spesifikke prosjektkrav under tilbuds- og ingeniørgjennomgangsprosessen.
For å motta et mer nøyaktig tilbud for presisjonsmetallstemplingsdeler, oppgi følgende informasjon:
En fullstendig tilbudsforespørsel hjelper produsenten med å vurdere verktøyets gjennomførbarhet, identifisere potensielle risikoer og foreslå en løsning som er i tråd med den tiltenkte applikasjonen.
Toleranser avhenger av materiale, tykkelse, egenskapsgeometri, verktøytilstand og målemetode. Qiren publiserer nøyaktighet på opptil ±0,01 mm for sine presisjonsstemplingsprodukter. Kjøpere bør bekrefte den oppnåelige toleransen for hver kritisk funksjon under designgjennomgangen.
Vanlige valg inkluderer rustfritt stål, kaldvalset stål, aluminium, messing, fosforbronse og utvalgte kobberlegeringer. Det beste alternativet avhenger av mekanisk styrke, ledningsevne, korrosjonsmotstand, formbarhet og pris.
Ja. Stempling er spesielt egnet for repeterbar produksjon av komponenter med middels til høyt volum. Progressive dyser og automatisert mating kan forbedre produksjonseffektiviteten etter at verktøy og prosessparametere er validert.
Progressive dyser utfører forskjellige operasjoner på påfølgende stasjoner ettersom materialet beveger seg gjennom verktøyet. Sammensatte dyser utfører flere skjæreoperasjoner i et enkelt trykk. Det riktige valget avhenger av komponentgeometri, produksjonsvolum, krav til nøyaktighet og verktøyøkonomi.
Kostnader kan ofte reduseres ved å forenkle unødvendige funksjoner, velge en passende materialtykkelse, forbedre stripelayout og materialutnyttelse, konsolidere operasjoner der det er praktisk mulig, og tilpasse formdesignet til prognosert produksjonsvolum. Endringer skal bevare komponentens funksjons- og kvalitetskrav.
I henhold til den publiserte produktinformasjonen tilbyr Qiren tilpasset utvikling av stansematriser, inkludert progressive, sammensatte, tegne-, stansings-, skjærings- og kompresjonsmatriser. Kunder bør gi tegninger og prosjektspesifikasjoner for å bekrefte verktøytilnærmingen for deres spesielle deler.
Forbered ingeniørtegning, materialspesifikasjon, årlig mengde, dimensjonstoleranser, overflatebehandlingskrav, inspeksjonskriterier og leveringsplan. En 3D CAD-modell er også nyttig for å evaluere kompleks geometri og gjennomførbarhet for verktøy.
Presisjonsmetallstemplingsdeler støtter pålitelig montering, konsistent produktytelse og effektiv produksjon på tvers av bilindustrien, elektronikk, apparater, medisinsk utstyr og industrielle applikasjoner. For å oppnå disse fordelene kreves det mer enn en dyktig stansepresse: materialvalg, formteknikk, prosesskontroll, dimensjonal inspeksjon og vedlikehold av verktøy må fungere sammen.
For produsenter som søker spesialtilpassede metallkomponenter, tilbyr Qiren funksjoner for presisjonsstempling og formutvikling designet for å møte ulike komponentgeometrier og produksjonskrav. Gjennomgang av tekniske spesifikasjoner tidlig kan bidra til å etablere realistiske toleranser, optimalisere verktøyinvesteringer og redusere unngåelige produksjonsrisikoer.
Ser du etter en pålitelig leverandør for ditt neste stemplingsprosjekt? Besøk Qirens side for presisjonsmetallstempling for å lære mer om dens evner. Forbered tegningene, materialkravene og estimert ordrevolumkontakt ossfor å diskutere dine tilpassede krav, be om et tilbud og identifisere en praktisk produksjonsløsning for din applikasjon.


