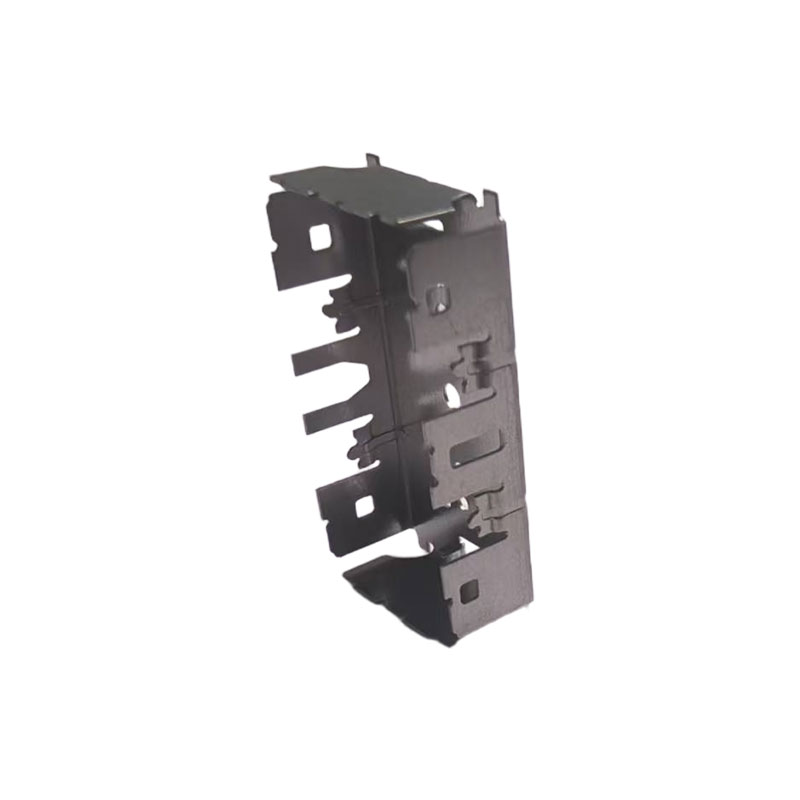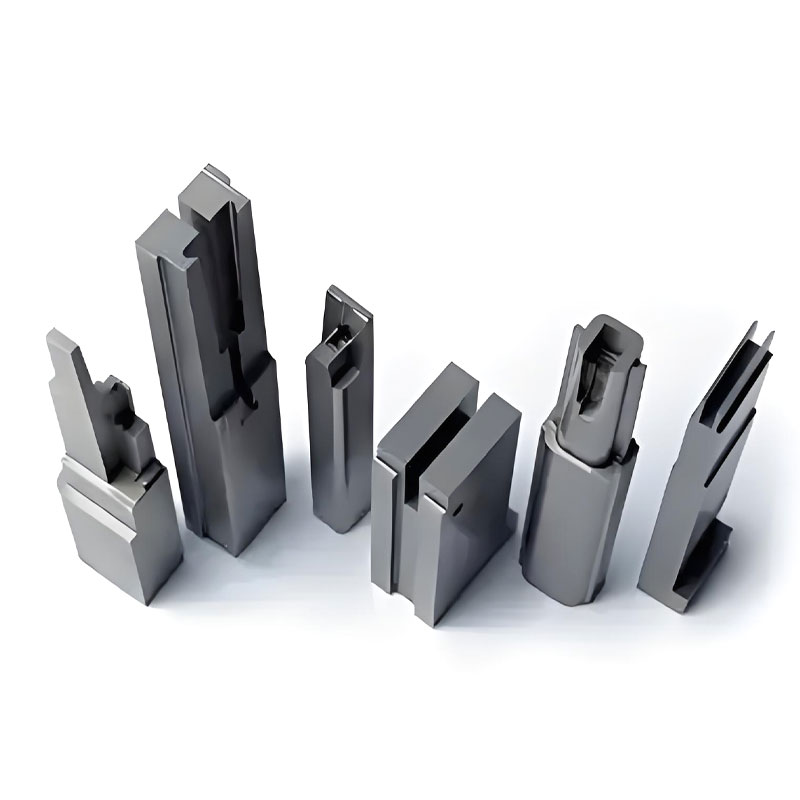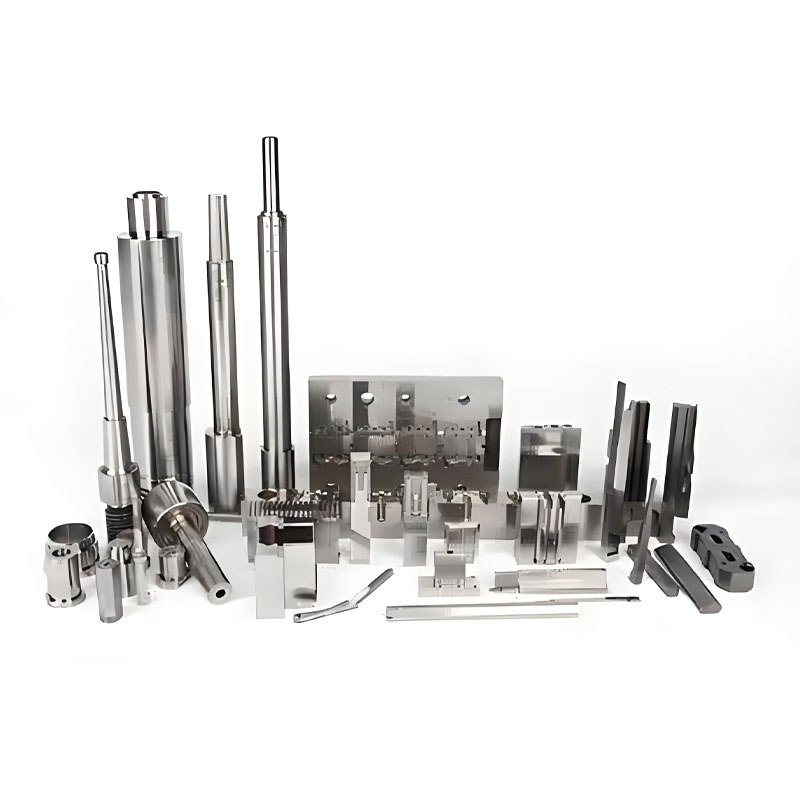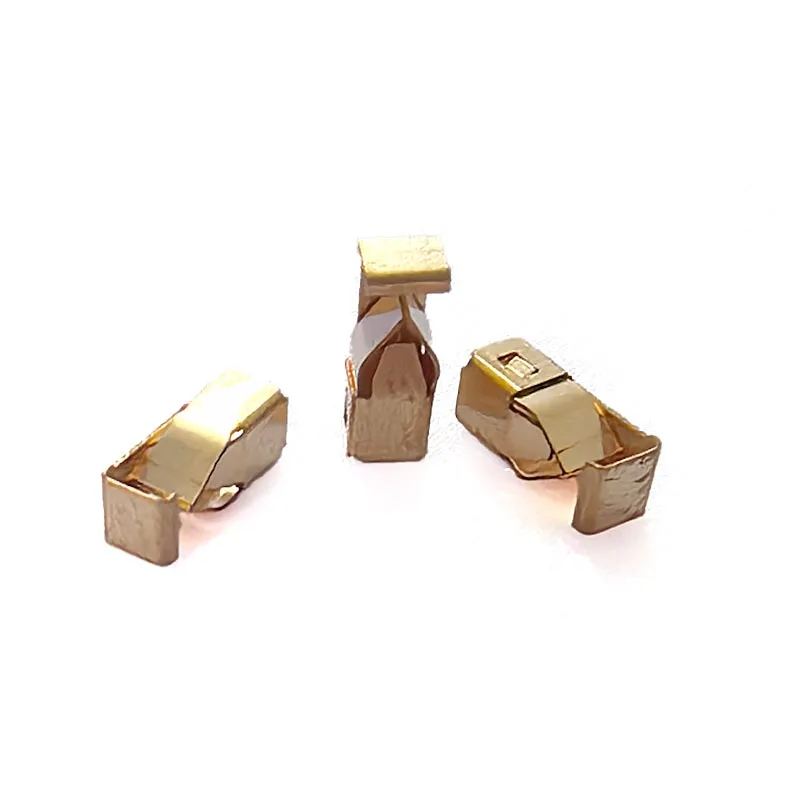
Artikkelsammendrag: Koblingssprøytestøpinger en kritisk produksjonsprosess for å produsere presise, holdbare plasthus og isolerende komponenter som brukes i elektroniske kontakter. Fra materialvalg og formteknikk til dimensjonal inspeksjon og produksjonskonsistens, påvirker hvert trinn koblingsytelsen.Qirenspesialiserer seg på presisjonskoblingsstøpingsløsninger, og tilbyr tilpasset verktøy, presisjonsmaskinering og produksjonsstøtte for applikasjoner innen bilelektronikk, husholdningsapparater, industrielt utstyr og andre elektroniske produkter. Å forstå prosessen hjelper produktdesignere og innkjøpsteam med å ta informerte beslutninger om kvalitet, kostnader og langsiktig produksjonspålitelighet.
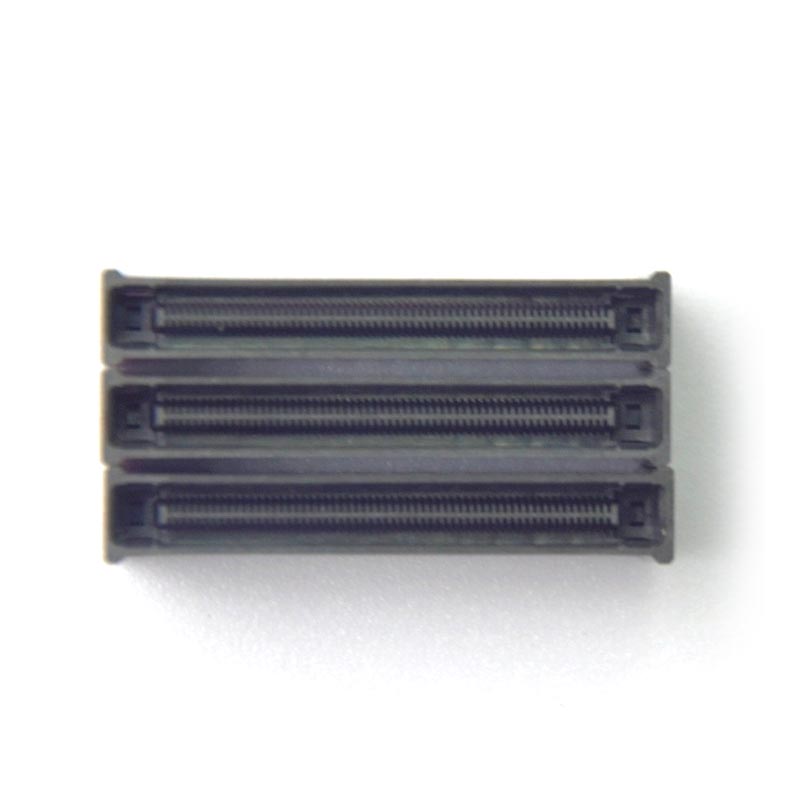
Koblingssprøytestøping er en produksjonsprosess der smeltet termoplastmateriale injiseres i et presisjonskonstruert formhulrom, avkjøles og kastes ut for å lage en ferdig komponent. Det er mye brukt til å produsere plasthus, terminalstøtter, isolerende strukturer, beskyttende skall og andre deler som kreves for elektriske og elektroniske kontakter.
I motsetning til mange generelle plastkomponenter, inneholder koblingsdeler ofte små åpninger, tynne vegger, intrikate låsefunksjoner og tettsittende terminalposisjoner. Disse funksjonene må fungere sammen med metallkontakter og sammenkoblingskomponenter. Selv et lite dimensjonsavvik kan påvirke montering, innsettingskraft, klemmeinnretting eller elektrisk tilkoblings pålitelighet.
Av denne grunn avhenger vellykket koblingsstøping av koordinert materialteknikk, formdesign, maskininnstillinger og inspeksjonsprosedyrer. Qiren tilbyr sprøytestøpingsløsninger for presisjonskoblinger for kunder som søker tilpassede plastkomponenter og verktøy for krevende bruksområder.
Typiske bruksområder inkluderer:
Presisjon er grunnleggende for kontaktytelsen fordi det støpte huset etablerer posisjonen og støtten til de ledende kontaktene. Dimensjonene påvirker hvordan komponentene passer sammen, hvordan terminalene forblir sikret og hvordan kontakten fungerer ved gjentatt bruk.
Flere faktorer gjør presisjonsstøping mer krevende enn mange konvensjonelle plaststøpingsapplikasjoner.
Sluttdeling, hulromsdimensjoner, låsekonstruksjoner og sammenfallende overflater må samsvare med de godkjente tekniske tegningene. Toleranser bør etableres i henhold til funksjonskravene til hver komponent i stedet for å bruke en unødvendig stram toleranse for hver funksjon.
Plasthuset skal gi passende isolasjon for det tiltenkte driftsmiljøet. Materialvalg, veggtykkelse, krypeavstand, klaring og tilstedeværelse av tomrom eller forurensning kan påvirke elektrisk sikkerhet. Kravene bør vurderes mot gjeldende produktstandarder og driftsforhold.
Koblingshus kan oppleve innsettingskrefter, vibrasjoner, temperaturendringer og gjentatte sammenkoblingssykluser. Den støpte komponenten må beholde sin form og støtte terminalene uten sprekkdannelse, overdreven deformasjon eller tap av retensjon.
En vellykket prototype er bare utgangspunktet. Produsenter må opprettholde repeterbare dimensjoner og funksjonell ytelse på tvers av produksjonspartier, formhulrom og materialpartier. Stabil prosessering reduserer unngåelige skrot-, omarbeidings- og monteringsavbrudd.
Materialvalg påvirker formbarhet, krymping, varmebestandighet, isolasjonsytelse, mekanisk styrke, fuktighetsfølsomhet og endelige komponentkostnader. Den beste harpiksen avhenger av kontaktens design og driftsmiljø.
| Materiale | Nøkkelegenskaper | Potensielle bruksområder | Utvalgshensyn |
|---|---|---|---|
| PBT | God dimensjonsstabilitet og elektrisk isolasjon | Elektriske hus og apparatkoblinger | Vurder varmeeksponering, krymping og fuktighetsforhold. |
| PA (nylon) | God mekanisk styrke og seighet | Bil- og industrikontakter | Vurder fuktopptak og dens effekt på dimensjoner. |
| LCP | Lavt forvrengningspotensial og egnethet for design med fine tonehøyder | Kompakte elektroniske kontakter med høy tetthet | Krever nøye kontroll av materialflyt og støpeforhold. |
| PPS | Høy temperatur evne og kjemisk motstand | Spesialiserte elektriske og industrielle applikasjoner | Vurder behandlingskrav, kostnader og mekanisk design. |
| Glassfiberforsterket harpiks | Forbedret stivhet og redusert retningskrymping i egnede formuleringer | Strukturelle koblingshus | Fiberorientering kan påvirke skjevhet og dimensjonsnøyaktighet. |
Disse materialene er ikke utskiftbare. Ingeniører bør gjennomgå harpikskvaliteten, driftstemperaturen, kravene til flammehemmende egenskaper, dielektriske egenskaper, kjemisk eksponering og gjeldende regulatoriske krav før de fullfører en spesifikasjon.
For ytterligere veiledning, utforsk Qirens koblingssprøytestøpingsløsninger og relaterte evner for presisjonsformproduksjon.
Et pålitelig koblingssprøytestøpeprosjekt følger en strukturert arbeidsflyt. Rekkefølgen kan variere avhengig av komponentgeometri, innsatskrav, produksjonsvolum og inspeksjonskriterier, men de vesentlige stadiene forblir like.
For koblinger som inneholder metallterminaler, krever innsatsplassering og fastholdelse spesiell oppmerksomhet. Automatisert innsatsinnlasting eller montering kan være passende for programmer med større volum, forutsatt at utstyret konsekvent kan opprettholde komponentinnretting.
Designbeslutninger tatt før verktøyet begynner kan forhindre kostbare modifikasjoner senere. En gjennomgang av design-for-produserbarhet bør vurdere hvordan komponenten vil fylles, avkjøles, løses ut, monteres og fungere i den endelige applikasjonen.
Hvor det er praktisk, bidrar relativt jevn veggtykkelse til å fremme jevn fylling og avkjøling. Brå tykkelsesoverganger kan bidra til synkemerker, indre belastninger eller vridning. Ribber og bosser bør utformes for å gi den nødvendige styrken uten å lage unødvendig tykke seksjoner.
Portplassering påvirker fyllingsmønstre, sveiselinjeplasseringer, pakking og overflateutseende. I koblingshus bør porten plasseres med hensyn til kritiske flater, terminallommer og mekanisk belastede områder.
Passende trekkvinkler og godt utformede utkastingssystemer hjelper til med å frigjøre støpte deler uten å skade delikate funksjoner. Det nødvendige utkastet avhenger av harpiks, overflatetekstur, delgeometri og dimensjonskrav.
For innsatsstøpte koblinger må metallterminaler forbli i de angitte posisjonene under injeksjon og kjøling. Støtteform, nøyaktighet ved belastning av innlegg, harpiksflyt og termisk ekspansjon påvirker alle det endelige forholdet mellom plasthuset og metallkomponenter.
Nyttig designpraksis inkluderer:
Kvalitetskontroll for koblingssprøytestøping bør ta hensyn til både utseendet til den støpte komponenten og dens funksjonelle ytelse. En del kan se akseptabel ut mens den fortsatt har terminal feiljustering, dimensjonsdrift eller utilstrekkelig mekanisk retensjon.
En praktisk inspeksjonsplan kan inneholde følgende kontroller:
Vanlige defekter og deres potensielle årsaker inkluderer:
| Mangel | Mulig årsak | Korrigerende tilnærming |
|---|---|---|
| Flash | Mellomrom i skillelinjen, for stort trykk eller slitasje på formen | Inspiser verktøyets tilstand og optimaliser prosessinnstillingene. |
| Korte skudd | Utilstrekkelig påfylling, begrenset strømning eller utilstrekkelig ventilasjon | Gjennomgå portdesign, ventilasjons- og fyllingsparametere. |
| Warpage | Ujevn kjøling, materialorientering eller differensiell krymping | Forbedre kjølebalansen og gjennomgå geometri og materialvalg. |
| Synkemerker | Tykke partier eller utilstrekkelig pakking og kjøling | Optimaliser vegggeometri og pakkeforhold. |
| Terminal feiljustering | Innsatsbevegelse, verktøyvariasjon eller inkonsekvent belastning | Forbedre innsatsplassering, støtte og dimensjonsbekreftelse. |
Akseptgrenser og testfrekvens bør defineres av produktspesifikasjonen, kundekrav og risikonivå. For sikkerhetskritiske eller høypålitelige applikasjoner kan ytterligere validering være nødvendig.
Ikke alle koblinger krever samme verktøyinvestering eller inspeksjonsstrategi. Den følgende sammenligningen illustrerer hvordan applikasjonskrav påvirker produksjonstilnærmingen.
| Behov | Standard kontakt | Presisjonskontakt |
|---|---|---|
| Geometri | Relativt enkle funksjoner | Fine hulrom og komplekse detaljer |
| Toleransestrategi | Basert på generelle forsamlingskrav | Kritiske funksjoner får strammere, funksjonsbaserte grenser |
| Verktøy | Konvensjonell formkonfigurasjon der det er egnet | Mer krevende kontroll av hulrom, kjøling, ventilering og justering |
| Undersøkelse | Visuelle og dimensjonale kontroller | Detaljert metrologi og ytterligere funksjonsverifisering |
| Prosessrisiko | Primært knyttet til fylling og generelle dimensjoner | Kan inkludere terminalposisjon, paringspasning, forvrengning og retensjon |
Skillet er ikke bare et spørsmål om produktstørrelse. En liten kontakt kan kreve svært sofistikert verktøy hvis den inneholder tettsittende terminaler eller må opprettholde nøyaktig innretting med et kretskort. Tekniske krav bør bestemme prosessen i stedet for antakelser basert på utseende alene.
Å velge en leverandør betyr å evaluere dens evne til å gjøre tekniske krav til repeterbare produksjonsresultater. Et konkurransedyktig tilbud er viktig, men verktøykvalitet, prosessstabilitet, kommunikasjon og teknisk støtte påvirker også de totale eierkostnadene.
Når du vurderer en produsent av koblingssprøytestøping, bør du vurdere følgende spørsmål:
Qiren Electronics fokuserer på presisjonsstøpeformer i plast og tilpassede sprøytestøpingsløsninger. I henhold til produktinformasjonen fremhever selskapet en nominell toleransekapasitet på ±0,01 mm, en rapportert yield rate på opptil 99,2 %, tysk formstål, mold-flow-analyse og MES-integrert verkstedstyring. Disse tallene bør bekreftes mot den spesifikke delens geometri, materiale, målemetode og produksjonsforhold under prosjektevaluering.
Qiren beskriver også støtte for muggoptimalisering og oppgraderinger i løpet av det første året med muggbruk. Kjøpere kan diskutere disse egenskapene sammen med kravene til sine egne koblingsdesign i stedet for å stole på generelle spesifikasjoner alene.
For relatert produksjonsinformasjon, besøk Connector Injection Molding-produktsiden eller utforske Qirens nettside for presisjonsstøpeform og komponentproduksjon.
Den brukes til å produsere plastkoblingshus, isolasjonslegemer, terminalstøtter, beskyttelsesskall og andre komponenter som krever nøyaktig geometri og repeterbar produksjon. Typiske bruksområder inkluderer bilelektronikk, husholdningsapparater, industriell automasjon og forbrukerelektronikk.
Det finnes ikke det beste materialet for hver kobling. PBT og nylon er vanlige valg for mange elektriske og mekaniske bruksområder, mens LCP og PPS kan passe design med krevende dimensjonelle eller termiske krav. Endelig valg avhenger av kontaktens driftsmiljø, elektriske spesifikasjoner, mekaniske belastninger og kostnadsmål.
Oppnåelige toleranser avhenger av delens geometri, harpiksadferd, formkonstruksjon, prosessstabilitet og målemetoder. Qiren viser en nominell toleranseevne på ±0,01 mm for sitt presisjonsstøpingstilbud. Kjøpere bør bekrefte om denne toleransen er gjennomførbar for hvert kritisk trekk ved deres spesifikke design.
Vanlige årsaker inkluderer uegnet materialhåndtering, dårlig ventilasjon, feil behandlingsparametere, ujevn kjøling, formslitasje og unøyaktig innsatsplassering. En strukturert designgjennomgang, kontrollert prosessvindu og risikobasert inspeksjonsplan kan bidra til å identifisere og redusere disse problemene.
Ja. Innsatsstøping kan innkapsle eller støtte metallterminaler i et plastkoblingshus. Prosessen krever passende innsatsplassering, formstøtte, materialkompatibilitet og verifisering av terminalinnretting og retensjon.
Ja. Sprøytestøping er godt egnet for repeterbar, høyvolumsproduksjon når verktøy, syklusforhold, materialhåndtering og inspeksjon er riktig kontrollert. Multi-kavitetsformer og passende automatisering kan forbedre produksjonen, selv om deres egnethet avhenger av produktets kompleksitet og etterspørsel.
Oppgi 2D-teknisk tegning, 3D CAD-fil, tiltenkte harpiks- eller materialkrav, kritiske toleranser, årlig etterspørsel, forventet servicemiljø og eventuelle funksjonelle eller regulatoriske spesifikasjoner. Avklar også om du trenger formproduksjon, støpte deler, innsatsstøping eller en kombinert løsning.
Koblingssprøytestøping kombinerer presisjonsverktøy, passende materialvalg, kontrollert prosessering og applikasjonsspesifikk kvalitetsverifisering. Hver beslutning påvirker hvor nøyaktig en kontakt passer, hvor pålitelig den støtter elektriske kontakter, og hvor konsekvent den kan produseres over tid. Ved å identifisere kritiske dimensjoner tidlig og etablere klare inspeksjonskrav, kan produktutviklere redusere defekter som kan unngås og ta mer informerte innkjøpsbeslutninger.
Qiren tilbyr presisjonskoblingsstøpeproduksjon og tilpassede støpeløsninger for elektroniske, bil-, apparater og industrielle applikasjoner. Hvis du utvikler en ny kobling eller forbedrer en eksisterende produksjonsprosess,kontakt ossfor å diskutere dine tegninger, materialkrav, verktøyspesifikasjoner og produksjonsmål. Arbeid med Qiren for å evaluere en praktisk produksjonsløsning tilpasset prosjektets presisjons-, kvalitet- og leveringsbehov.